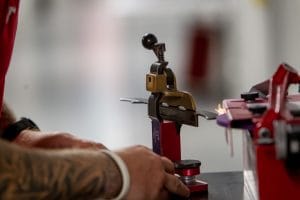
Atölyende veya üretim hattında metal parçaları birleştirirken hız ve hassasiyet arıyorsan, doğru ekipman seçimi iş yükünü doğrudan etkiler. Alın punta kaynak makinesi, özellikle ince sacların ve çubukların uç uca getirilerek birleştirilmesi gereken senaryolunda en büyük yardımcın olur. Bu makineyi kullanırken sadece düğmeye basmak yetmez; doğru basınç ve akım ayarını yakalamak, kaynağın kalitesini belirleyen asıl unsurdur. Eğer parçalar arasında boşluk kalırsa veya aşırı ısı verirsen, malzemenin yapısını bozabilirsin.
Kaynak sürecine başlamadan önce, birleştireceğin iki metalin yüzey temizliğinin kusursuz olduğundan emin olmalısın. Yağ, pas veya boya kalıntıları, elektrik iletimini engelleyerek direnç noktasında istenmeyen ark oluşumlarına neden olur. Temiz bir yüzey, akımın tam olarak temas noktasında yoğunlaşmasını sağlar. Bu sayede daha az enerji harcayarak daha sağlam bir birleşme elde edebilirsin. İşlem sırasında elektrot uçlarının temizliği de en az parça temizliği kadar önemlidir.
Alın Punta Kaynak Makinesi ile Doğru Kaynak Parametrelerini Belirleme

Her metal türünün kendine has bir direnç karakteri vardır. Örneğin, bakır gibi iletkenliği çok yüksek olan metaller ile karbon çelikleri aynı akım değerleriyle birleştirilemez. Alın punta kaynak makinesi kullanırken, malzemenin kalınlığına göre voltaj ve amper ayarlarını titizlikle yapman gerekir. Çok düşük akım, metalin iç içe geçmesini engellerken; çok yüksek akım, metalde delinmelere veya aşırı sıçramalara yol açar. Bu dengeyi kurmak için önce küçük bir parça üzerinde deneme yapmanı öneririm.
Basınç ayarı, bu tür direnç kaynaklarında en çok ihmal edilen ama en kritik konulardan biridir. Elektrotların parçalara uyguladığı baskı, arkın oluşmasını engelleyecek kadar güçlü, ancak metalin deforme olmasını önleyecek kadar dengeli olmalıdır. Eğer baskı yetersiz kalırsa, elektrik arkı parça yüzeyine yayılır ve estetik olmayan çukurlaşmalar oluşur. Doğru basınç, ısının sadece temas noktasında hapsolmasına yardımcı olur. Bu süreçte elektrotların konumunu da her zaman dik tutmaya özen göstermelisin.
İşlem sırasında elektrotların aşınma durumunu düzenli olarak kontrol etmelisin. Uçlarda oluşan deformasyonlar, akımın odaklanmasını zorlaştırarak kaynak kalitesini düşürür. Eğer elektrot uçların düzgün bir formda değilse, parçaların hizalaması bozulabilir. Bu durumu önlemek için belirli aralıklarla uçları taşlayarak formunu koruyabilirsin. Unutma, temiz ve formlu bir uç, hatasız bir kaynak demektir.
Kaynak Kalitesini Artırmak İçin Dikkat Edilmesi Gerekenler
Kaynak sonrası soğuma süreci, metalin iç yapısının stabil kalması için hayati önem taşır. Parçaları çok hızlı soğumaya zorlamak, metalde gerilmelere ve çatlaklara yol açabilir. Bu yüzden, işlemin tamamlanmasından sonra parçaların doğal ortam sıcaklığına dönmesine izin vermelisin. Eğer çok ince saclarla çalışıyorsan, ısının yayılmasını kontrol etmek için uygun soğutma tekniklerini de planına dahil etmelisin.
İş güvenliği bu sürecin ayrılmaz bir parçasıdır. Kaynak sırasında oluşan ışık patlamaları ve metal sıçramaları gözlerine ve cildine zarar verebilir. Mutlaka uygun bir kaynak maskesi ve koruyucu eldiven kullanmalısın. Ayrıca, çalışma alanının havalandırmasının iyi olduğundan emin olmalısın; çünkü açığa çıkan dumanlar uzun vadede sağlığını olumsuz etkileyebilir. Güvenlik ekipmanlarını kullanmak, işine olan profesyonelliğini de gösterir.
Farklı Malzeme Gruplarında Uygulama Stratejileri

Alın punta kaynak makinesi ile çalışırken, malzemenin alaşım yapısını bilmek sana büyük avantaj sağlar. Alüminyum gibi yüksek ısı iletkenliğine sahip metallerde, ısıyı hızlıca kaybedeceğin için daha yüksek akım değerlerine ihtiyaç duyabilirsin. Çelik gruplarında ise daha kontrollü bir akım dağılımı ile daha derin nüflem elde edebilirsin. Her malzemenin erime noktası ve elektriksel direnci farklı olduğu için, standart bir ayarla tüm işleri bitirmeye çalışmak hatalı sonuçlar doğurur.
Özellikle seri üretim yapan atölyelerde, işlem süresini kısaltmak için alın punta kaynak makinesi kullanımı standart bir prosedür haline gelmiştir. Bu tür makinelerle yapılan hızlı birleştirmeler, iş akışını kesintiye uğratmadan yüksek adetli parçaların tamamlanmasını sağlar. Ancak hız kazanırken, her bir parçanın standartlara uygunluğunu denetlemeyi asla bırakmamalısın. Kalite kontrol, üretimin en önemli aşamasıdır.
Parçaların birbirine göre konumlandırılması, yani jig veya fikstür kullanımı, hata payını minimize eder. Eğer parçalar elektrotlar arasında milimetrik olarak doğru durmazsa, kaynak noktası kayabilir. Bu da parçanın mekanik mukavemetini zayıflatır. Kendi özel fikstürlerini tasarlayarak, her seferinde aynı hassasiyette sonuçlar alabilirsin. Bu, uzun vadede hem zaman kazandırır hem de fire oranını düşürür.
Elektrot Seçimi ve Bakımı Hakkında İpuçları
Kullanacağın elektrotun malzemesi, yapacağın kaynağın başarısını doğrudan etkiler. Bakır alaşımlı elektrotlar, ısı iletimi ve dayanıklılık açısından en yaygın tercihler arasındadır. Ancak, elektrotların yüzeyinde biriken karbon veya metal kalıntıları, direnç noktalarını bozabilir. Bu yüzden, periyodik olarak elektrot temizliği yapmayı bir rutin haline getirmelisin. Temiz bir yüzey, akımın istikrarlı bir şekilde iletilmesini sağlar.
Elektrot uçlarının aşınması, sadece kaynak kalitesini değil, aynı zamanda parçaların hizalanmasını da bozar. Eğer uçlarda düzensiz bir aşınma fark edersen, hemen müdahale etmelisin. Aşınmış uçlar, noktasal bir basınç yerine geniş bir alana baskı yaparak parçanın deforme olmasına neden olur. Bu durum, özellikle ince saclarda çok belirgin bir problem olarak karşına çıkar. Düzenli bakım, makinenin ömrünü ve işinin kalitesini korumanın en basit yoludur.
Sık Karşılaşılan Sorunlar ve Çözüm Yolları

Kaynak sırasında parçada delinme meydana geliyorsa, muhtemelen akım değerin çok yüksek veya basıncın çok düşüktür. Bu durumda, akımı kademeli olarak düşürmeyi ve elektrotların parçayı daha sıkı kavradığından emin olmayı denemelisin. Eğer kaynak noktası çok zayıf ve kopuyor gibi görünüyorsa, bu sefer de akımın yetersiz kaldığını veya parçaların yüzeyinin kirli olduğunu düşünebilirsin. Sorunu tespit etmek için önce en basit değişken olan temizlikten başla.
Kaynak noktasının etrafında aşırı sıçrama veya çapaklanma görüyorsan, bu durum elektrotların parçaya yeterince baskı yapmadığı anlamına gelebilir. Basınç ayarını artırarak arkın yüzeye yayılmasını engelleyebilirsin. Ayrıca, elektrotların uçlarının temiz ve formunun düzgün olduğundan emin olmalısın. Eğer elektrot uçların çok genişlemişse, akım tek bir noktaya odaklanamaz ve bu tip geniş çaplı hatalara yol açar.
İşlemin sonunda, yaptığın kaynakları gözle kontrol etmenin yanı sıra, mümkünse mekanik testlerle de doğrulamalısın. Parçanın çekme dayanımı veya darbe direnci, senin üretim standartlarına uygun mu? Bu kontrolleri yapmak, müşterine sunduğun ürünün güvenilirliğini artırır. Endüstriyel standartlara uygunluk için ISO standartlarını referans alarak kendi kalite kontrol süreçlerini oluşturabilirsin. Unutma, sağlam bir üretim süreci, hatasız bir bitişle mümkündür.
Son olarak, makinenin elektrik beslemesinin stabil olduğundan emin olmalısın. Voltaj dalgalanmaları, kaynak akımının anlık olarak değişmesine ve dolayısıyla tutarsız kaynak noktalarına neden olabilir. Eğer atölyende büyük motorlu makineler çalışıyorsa, bu durumun kaynak makineni etkilemediğinden emin olmak için uygun bir regülatör veya stabilizasyon sistemi kullanabilirsin. İstikrarlı bir enerji kaynağı, istikrarlı bir üretim demektir.